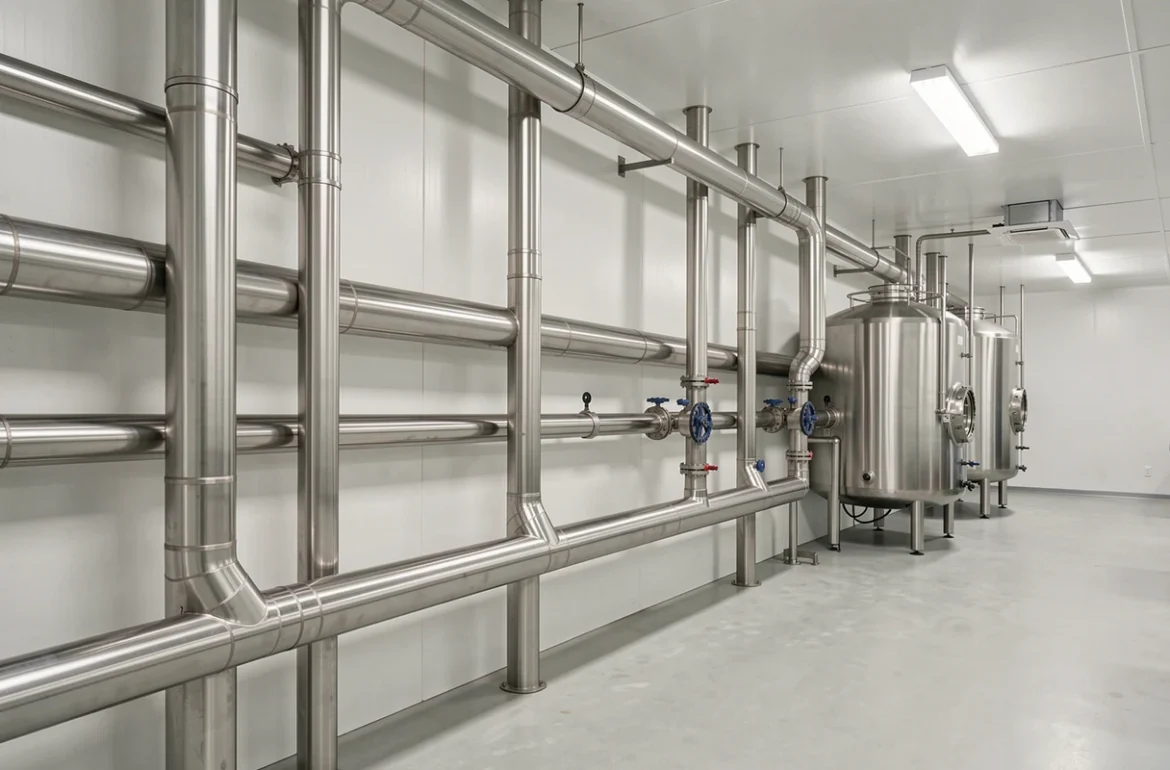
Une tuyauterie industrielle de process dans le secteur agroalimentaire est un matériau en contact avec les denrées : elle relève du règlement (CE) n° 1935/2004 et doit pouvoir se vider et se nettoyer sans démontage. Cela se traduit par de l’inox austénitique (304L ou 316L), une surface intérieure lisse, des raccords hygiéniques, des pentes de vidange et aucun bras mort.
Les exigences se répartissent entre textes réglementaires, guides de conception et contrôles à la réception. Les sections ci-dessous suivent cet ordre.
Les textes qui encadrent une tuyauterie de process alimentaire
Le règlement (CE) n° 1935/2004 concerne tous les matériaux et objets destinés à entrer en contact avec des denrées. Pour une ligne de production, il impose que rien ne migre du tube, du joint ou de la soudure vers le produit.
Le règlement (CE) n° 852/2004 sur l’hygiène des denrées vise l’exploitant : ses équipements doivent pouvoir être nettoyés, désinfectés et entretenus. Une tuyauterie qui ne se nettoie pas correctement n’est pas conforme, même si son matériau l’est.
Les guides EHEDG et les référentiels 3-A complètent ces textes. Ce sont des recommandations de conception hygiénique, pas des lois, mais auditeurs et clients les prennent comme grille de lecture.
Choisir le matériau : inox 304L, 316L et alternatives
L’inox austénitique domine parce qu’il résiste à la corrosion, supporte les produits de nettoyage et se polit bien. Le 304L convient à la plupart des produits neutres. Le 316L contient du molybdène, ce qui le rend plus résistant aux chlorures : il est préférable avec des produits salés, acides ou des désinfectants agressifs.
Les plastiques (PVC-U, PP, PE) trouvent leur place sur les fluides utilitaires, comme l’eau glacée ou le froid, hors contact avec le produit. Pour le choix du diamètre des tubes, voir le choix du diamètre des tubes inox pour l’agroalimentaire.
État de surface, soudures et raccords hygiéniques
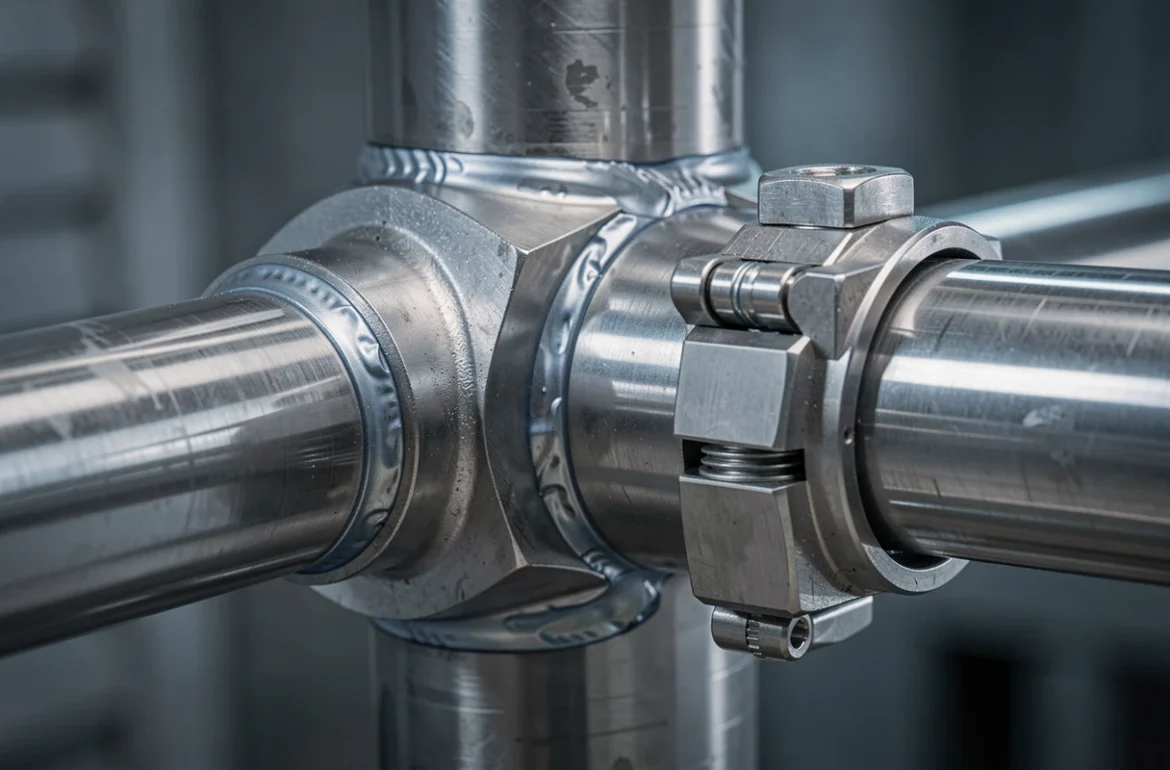
Une surface rugueuse retient les résidus et les micro-organismes. L’intérieur du tube doit donc présenter une rugosité faible, et les soudures doivent être aussi lisses que le tube lui-même. La soudure orbitale bout à bout, réalisée sous gaz de protection à l’intérieur du tube, évite l’oxydation du cordon et les crevasses.
Les cordons se contrôlent avant mise en service. Un cordon irrégulier ou décoloré est un point de rétention potentiel et se reprend.
Côté raccords, on retrouve les familles DIN 11851, SMS et clamp. Leur point commun : un joint qui affleure l’intérieur du tube, sans rainure ni cavité. Un raccord hygiénique se juge à son joint, qui doit être affleurant et remplacé dès qu’il vieillit.
Concevoir le tracé : pentes, vidange et bras morts
Le tracé doit permettre une vidange complète par gravité : pente continue vers des points bas identifiés, sans poche où le liquide stagne. Les supports doivent laisser le tube se dilater, sinon les contraintes fragilisent soudures et raccords.
Un bras mort est un piquage où le fluide circule mal. Selon les référentiels, sa longueur est limitée à 1 fois le diamètre (EHEDG, EN 1672-2) ou 2 fois (3-A, ASME BPE). Au-delà d’environ 3 diamètres, une seconde zone de recirculation apparaît et le nettoyage devient insuffisant. Un bras orienté vers le haut ne se justifie guère que pour loger un capteur.
Ces choix se font tôt : le passage des conduites dépend du bâtiment, ce qui rejoint la conduite d’un projet de bâtiment industriel. Il vaut mieux séparer les circuits produit, nettoyage et utilités dès le plan.
Nettoyage en place (NEP) et validation de l’hygiène
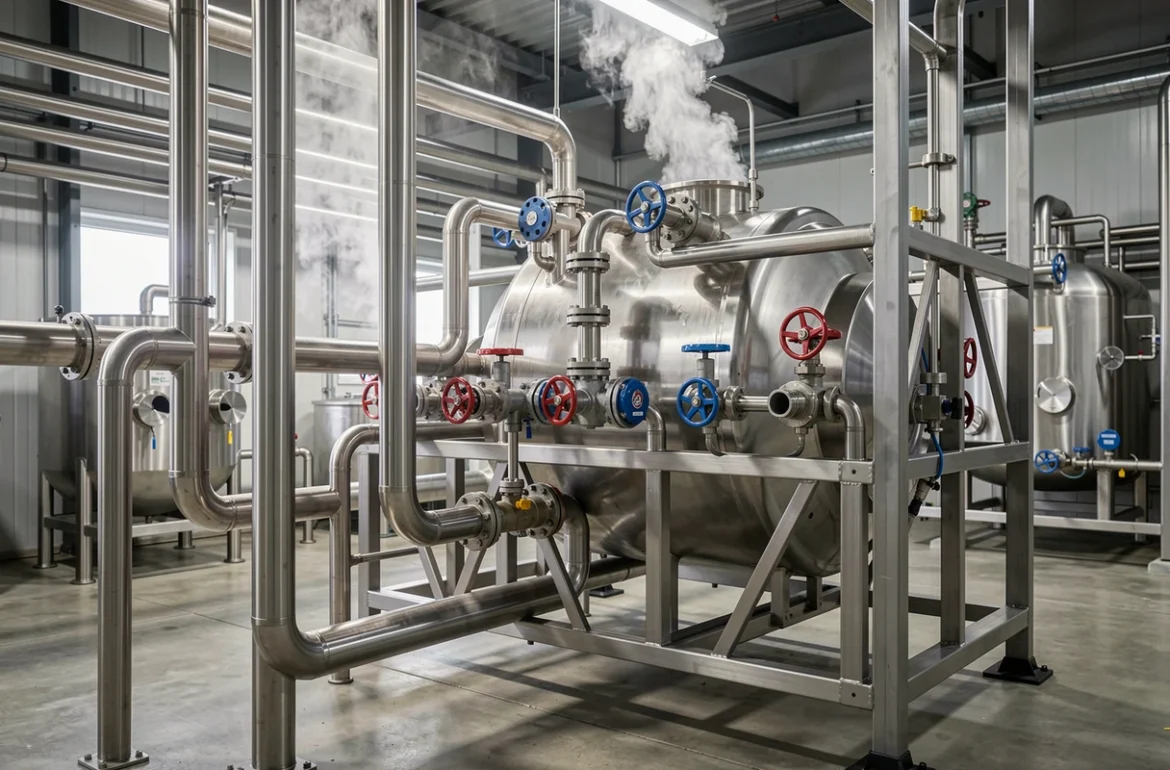
Le nettoyage en place lave la tuyauterie sans la démonter : prélavage à l’eau, solution alcaline, rinçage, solution acide, rinçage final. Son efficacité dépend de la température, de la concentration des produits, de la durée et surtout de la vitesse d’écoulement, qui doit créer assez de turbulence pour décoller les résidus.
Le résultat se vérifie par des prélèvements microbiologiques et par l’ATP-métrie, qui mesure les résidus organiques sur une surface. Les eaux de lavage chargées en soude, en acide et en désinfectant demandent une filière adaptée, comme celle décrite dans l’article sur le traitement des déchets et effluents industriels.
Réception, documentation et maintenance de l’installation
À la réception, il faut exiger la déclaration de conformité au règlement (CE) n° 1935/2004, les certificats matière de type 3.1 (EN 10204), les rapports de soudure et le résultat de l’épreuve d’étanchéité. Sans ces documents, l’installation ne peut pas prouver sa conformité lors d’un audit.
En exploitation, l’inspection porte sur l’état des joints, des soudures et les premiers signes de corrosion. Ce suivi s’inscrit dans le rôle de la maintenance en production.
Des capteurs de pression, de température et de débit sur les circuits permettent aussi une surveillance prédictive des équipements : une perte de charge qui dérive signale souvent un encrassement avant qu’il ne devienne un risque sanitaire.
Un dossier complet et à jour reste la meilleure protection lors d’un contrôle : il montre que chaque tronçon a été conçu, soudé, nettoyé et suivi selon une règle connue.